Zgniatarki odpadów foliowych i ścinków brzegowych.
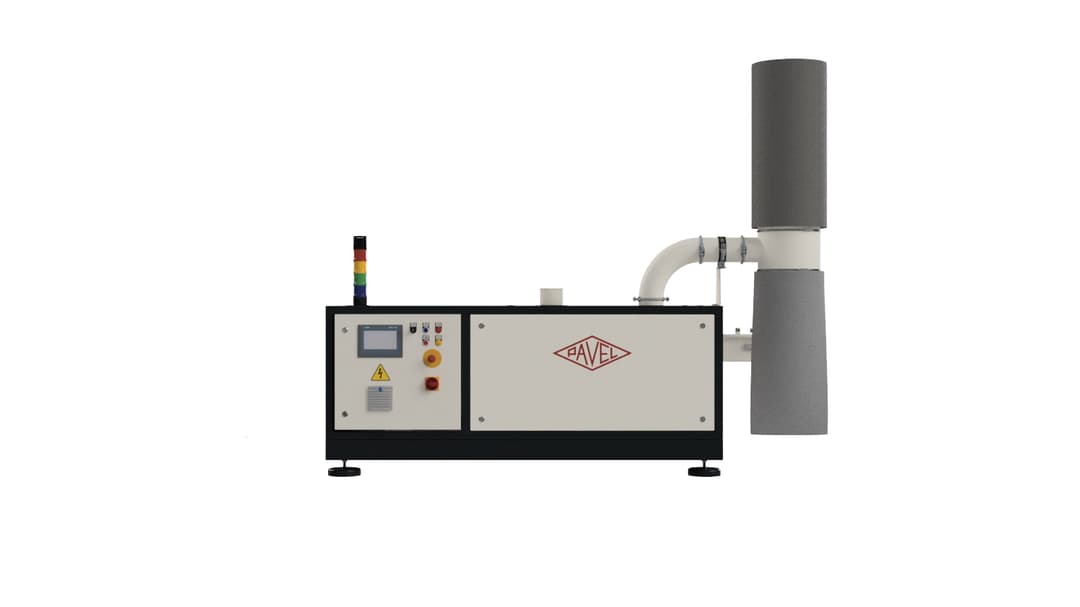
Zgniatarka folii zagęszcza luźne odpady foliowe pod ciśnieniem i w wysokiej temperaturze w pręty do układania w stosy — objętość odpadów zmniejsza się nawet o 80%. PAVEL projektuje i produkuje zgniatarki serii KP dla przemysłu foliowego i opakowaniowego w Halle (Westfalen).
Obracaj lewą i prawą strzałką. Home pokazuje pierwszy widok, a End ostatni.
Tam, gdzie przetwarza się folię, powstają odpady.
Przy wytłaczaniu folii płaskich i folii do termoformowania, na linii laminującej, na maszynie tnąco-nawijającej, w druku fleksograficznym, przy produkcji worków: ścinki brzegowe i odpady z wykrawania powstają na każdym stanowisku. Dla przychodów nie mają już żadnego znaczenia — koszty generują mimo to.
Nawijarki, rozdrabniacze, kontenery i prasy kosztownie odfiltrowują cenne surowce z procesu. Nasze zgniatarki folii zagęszczają odpady w miejscu ich powstawania — zależnie od modelu z podawaniem przez lej w istniejącym punkcie zbiórki lub z bezpośrednim przyłączem do linii.
To takie proste.
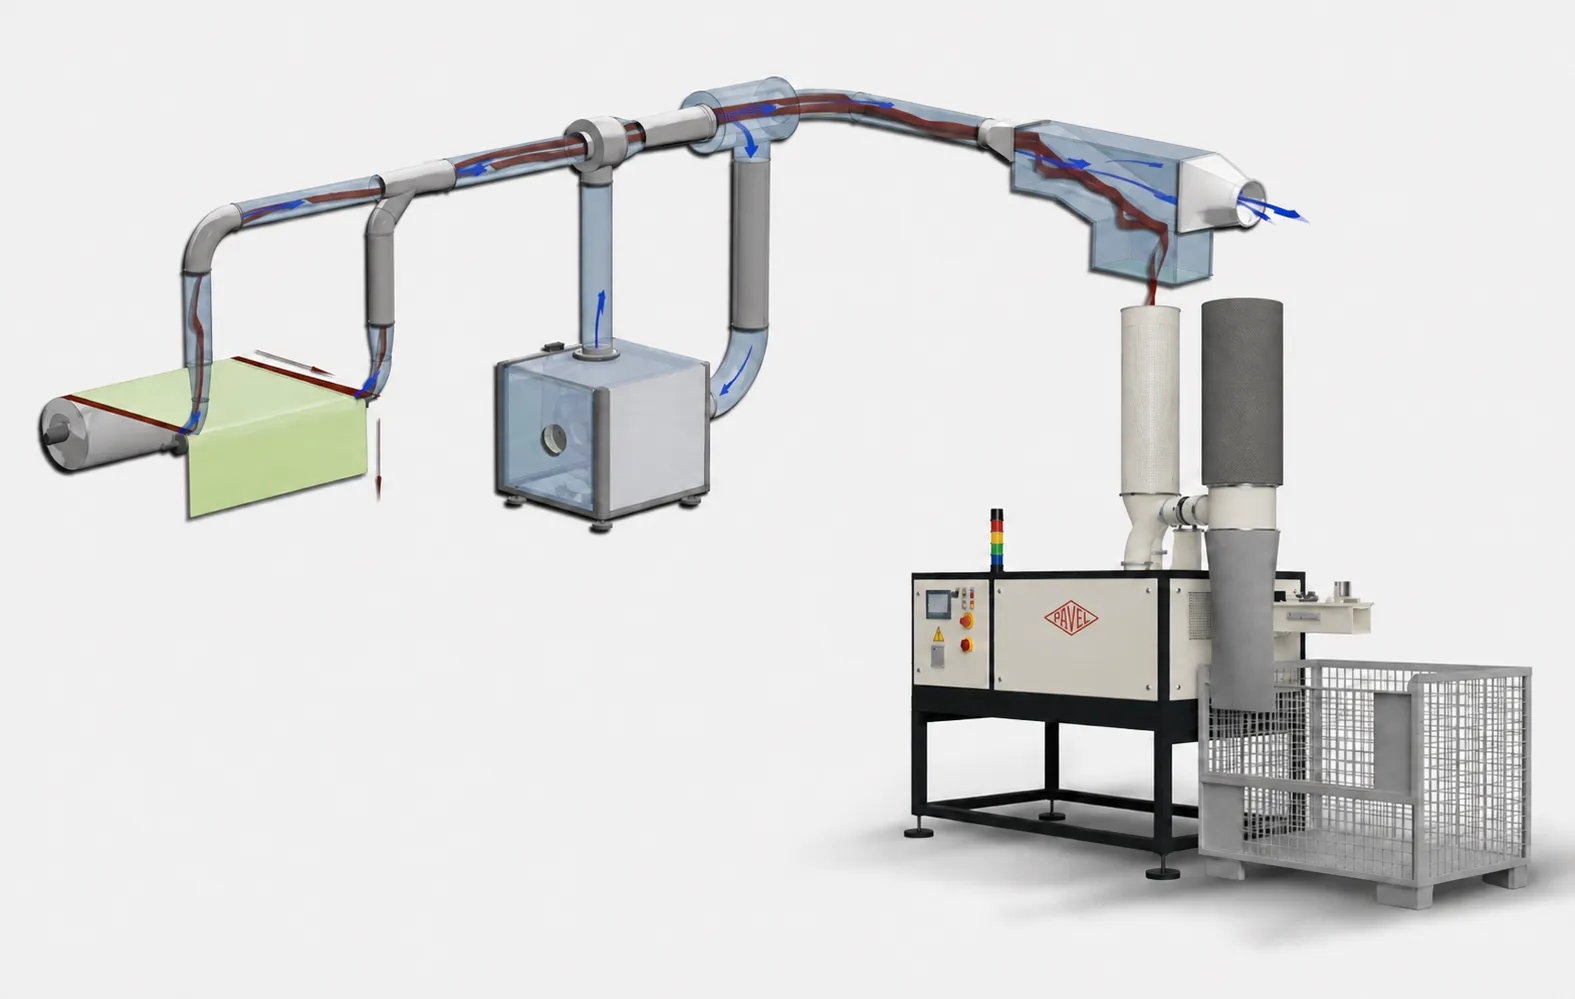
Powietrze i ścinki brzegowe są rozdzielane.
W separatorze ścinki brzegowe folii są oddzielane od strumienia powietrza i w kontrolowany sposób podawane do zgniatarki folii. Jest to warunek uzyskania optymalnych rezultatów zagęszczania.
Przyłącze
KP2000 i KP2000 MAX można podłączyć rurami bezpośrednio do linii. KP200 jest zasilany przez lej w istniejącym punkcie zbiórki. Po drugiej stronie hali wymagana jest istniejąca instalacja odciągowa hali.
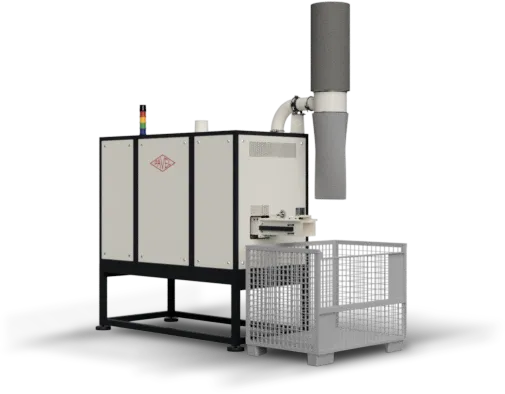
Rozdzielanie i zagęszczanie
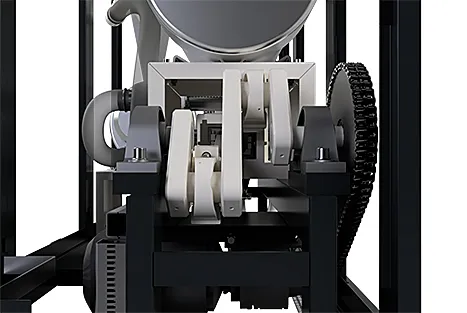
W separatorze strumień powietrza jest oddzielany od ścinków brzegowych folii. Materiał jest w kontrolowany sposób podawany do zgniatarki folii, a wał korbowy i tłok równomiernie go zagęszczają.
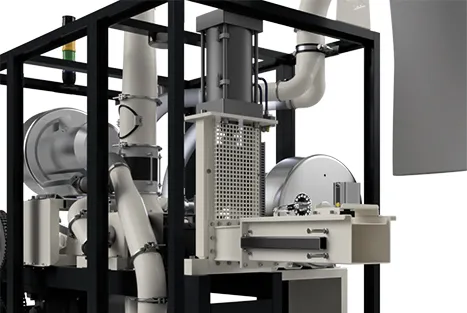
Kanał grzewczy
Tłok wsuwa zagęszczoną folię do kanału grzewczego. Wykorzystujemy tu właściwości termoplastyczne folii: pod wpływem ciepła zewnętrzna warstwa topi się i zamyka pasmo — z cyfrową regulacją temperatury.
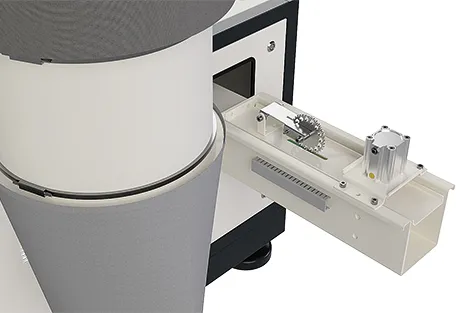
Pręty na wylocie
Zagęszczone pręty są przycinane do żądanej długości za pomocą urządzenia tnącego. Następnie można je układać według rodzaju materiału i wygodnie przenosić do palet skrzyniowych lub na palety.
niemal wszystkie folie termoplastyczne i ich laminaty — patrz Pytania dotyczące materiałów
Ta sama zasada, trzy klasy wydajności.
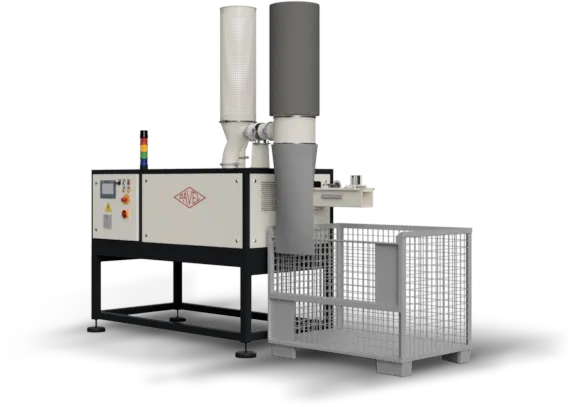
KP200
Zagęszcza odpady z wykrawania i resztki opakowań w dotychczasowym punkcie zbiórki — przez lej za istniejącą instalacją odciągową.Przepustowośćdo 100 kg/hPodawanieLejUstawieniew punkcie zbiórkiZasilanie sieciowe400 V · 32 ADo strony modeluKP2000
Pierwszy wybór do aktywnego odsysania ścinków brzegowych — z rezerwą mocy dla prędkości folii do 800 m/min.Przepustowośćdo 150 kg/hPodawaniePrzyłącze bezpośrednie lub lejUstawienieprzy linii lub w hali z istniejącą instalacją odciągowąZasilanie sieciowe400 V · 63 ADo strony modelu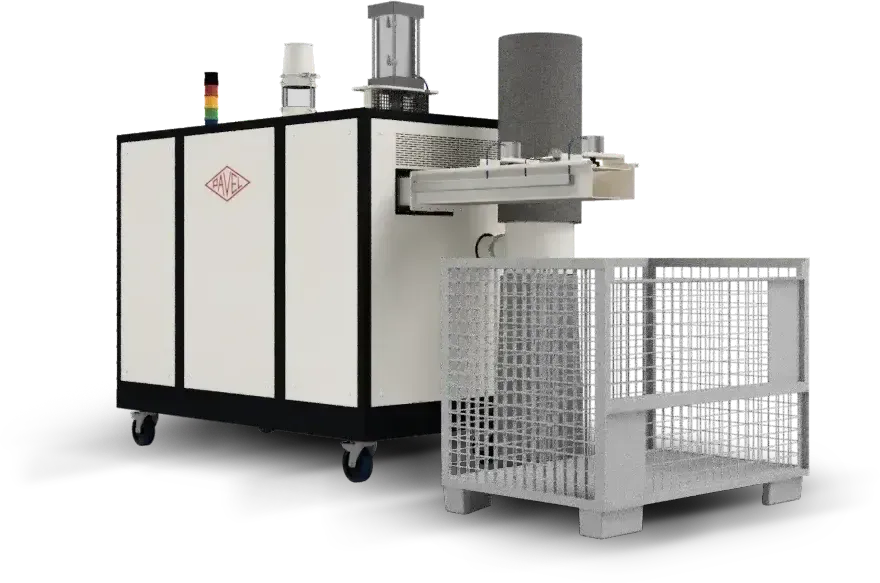
KP2000 MAX
Największa przepustowość materiałowa w serii — do 250 kg/h — do wymagających linii BOPP, kaszerowania i koekstruzji.Recycling Edition do rozdrobnionego materiału sypkiegoPrzepustowośćdo 250 kg/hPodawaniePrzyłącze bezpośrednie lub lejUstawieniejezdny na kołachZasilanie sieciowe400 V · 63 ADo strony modelu| Cecha | KP200 | KP2000 | KP2000 MAX |
|---|---|---|---|
| Rodzaj odpadu | Odpady z wykrawania, pozostałości opakowań | Ścinki brzegowe, aktywny odciąg | Ścinki brzegowe, większa przepustowość materiałowaRozdrobniony materiał sypki w Recycling Edition |
| Prędkość wstęgi | do 400 m/min | do 800 m/min | do 800 m/min |
| Przepustowość | do 100 kg/h | do 150 kg/h | do 250 kg/h |
| Podawanie | Lej | Przyłącze bezpośrednie lub lej · lej wewnętrzny opcjonalnie | Przyłącze bezpośrednie lub lej |
| Ustawienie | w punkcie zbiórki | przy linii lub w hali z istniejącą instalacją odciągową | jezdny na kołach |
| Wartości przyłączeniowe | 400 V, 50 Hz, 32 A | 400 V, 50 Hz, 63 A | 400 V, 50 Hz, 63 A |
| Wymiar pręta | 110 × 100 mm | 150 × 100 mm | 230 × 100 mm |
| Sterowanie | Siemens S7-1212C · panel dotykowy | Siemens S7-1214C · panel dotykowy | Siemens S7-1214C · panel dotykowy |
Co zmienia się w zakładzie.
Mniej objętości, więcej powierzchni
Z luźnej folii powstają twarde pręty: mniej kontenerów, dłuższe odstępy między odbiorami, niższe koszty transportu i magazynowania.
Elastyczne podłączenie
Zależnie od modelu przez lej w istniejącym punkcie zbiórki lub bezpośrednio przy linii z KP2000 / KP2000 MAX.
Pracuje w takt Państwa linii
Samoczynne podawanie i cyfrowa regulacja temperatury: automatyczne zagęszczanie bez przerywania produkcji.
Jednorodny materiałowo zamiast zmieszanego
Surowiec wtórny pozostaje niezmieszany i jest zagęszczany zgodnie z wymogami recyklingu — jeden rodzaj materiału na pręt.
Zbudowane do pracy ciągłej: z wyjątkiem części kupowanych produkujemy cały kompaktor w zakładzie PAVEL w Halle/Westfalen — w tym samym zakładzie, który realizuje obróbkę metali na zlecenie.
Najczęstsze pytania dotyczące materiałów.
Osoby, które po raz pierwszy słyszą o zgniatarkach folii, zwykle najpierw pytają o materiał. Poniżej krótkie odpowiedzi; wszystkie pozostałe kwestie chętnie wyjaśnimy na podstawie konkretnej folii.
Zadaj pytanieJakie folie można zagęszczać?
Folie termoplastyczne — właśnie tę właściwość wykorzystuje zgniatarka. Pod wpływem ciepła materiał stapia się, zewnętrzna powierzchnia pręta zostaje uszczelniona i pozostaje trwale zwarta. Materiał, ilość odpadów, sposób podawania i ustawienie decydują o właściwej wielkości i konfiguracji.
Czy urządzenie działa także z foliami wielowarstwowymi?
Tak. Folie wielowarstwowe i współwytłaczane są wciągane, zagęszczane i zgrzewane tak samo jak folie jednowarstwowe.
A laminaty papierowo-foliowe?
W przeszłości pracowaliśmy także z takimi materiałami — przy odpowiedniej proporcji składników proces działa dobrze. Prosimy podać materiał, a sprawdzimy jego przydatność.
Prospekty i karty techniczne serii KP.
Wszystkie wymiary, wartości przyłączeniowe i opcje w formacie PDF — lub jako zapytanie o kartę techniczną, jeśli potrzebują Państwo określonego wykonania.